


Nr. 196, Bulevardul Lifa, orașul Haian, Nantong, provincia Jiangsu, China

Categoria de știri
Categoria de produs
Care este principiul de funcționare al îndoirii CNC?
Îndoire CNC funcționează folosind servomotoare controlate de computer pentru a coordona cu precizie mai multe axe ale mașinii, inclusiv rotația, unghiul de îndoire, distanța de alimentare a tubului și poziționarea dornului, astfel încât un tub sau o țeavă de metal să se formeze în jurul unei matrițe la o formă exactă programată. Un îndoitor de tuburi CNC obișnuit poate menține toleranțele unghiului de îndoire în termen de 0,1 grade , un nivel de repetabilitate pe care echipamentele de îndoire manuală sau semi-automată pur și simplu nu îl pot egala, deoarece intervenția operatorului uman introduce variabilitate la fiecare ciclu de îndoire.
Această precizie provine din mașina care execută o secvență preprogramată, mai degrabă decât să se bazeze pe judecata operatorului pentru fiecare îndoire, ceea ce înseamnă că, odată ce un program este validat pentru o anumită piesă, fiecare piesă ulterioară produsă din acel program iese identică dimensional, o cerință critică pentru industrii precum sistemele de evacuare auto și tubulatura aerospațială în care consistența pieselor se potrivește direct ansamblul.
Axe de bază care definesc mișcarea de îndoire CNC
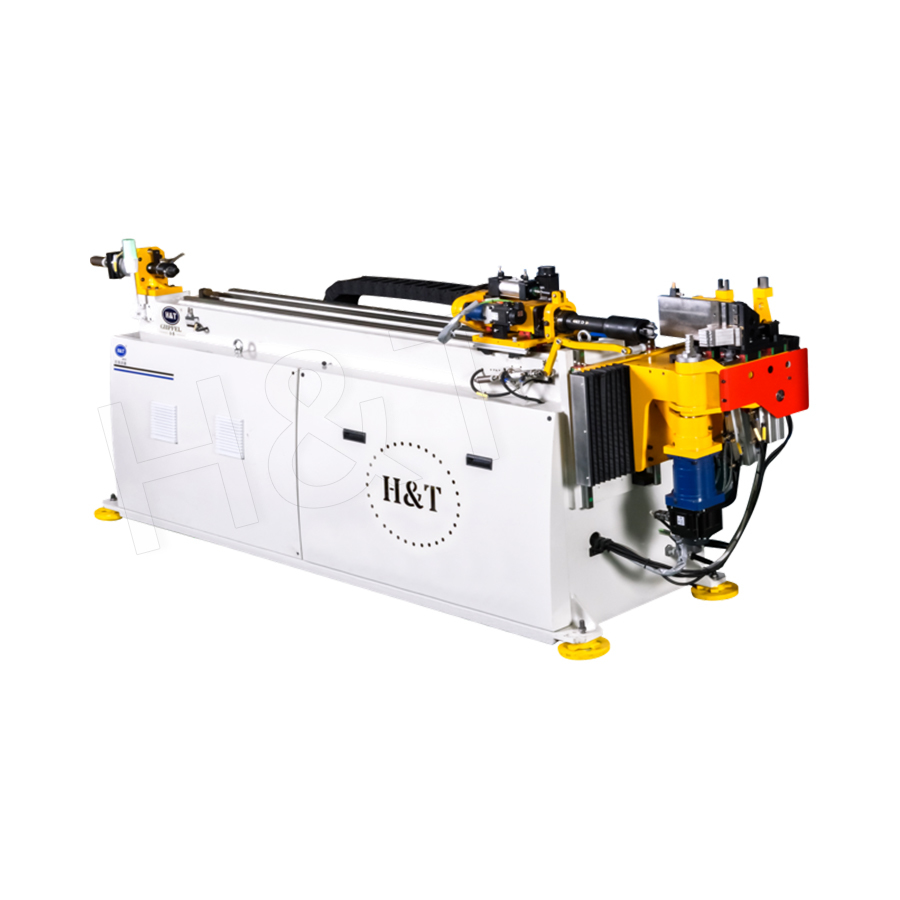
O mașină de îndoit tuburi CNC coordonează mai multe axe independente simultan, fiecare controlând un aspect specific al îndoirii. Înțelegerea acestor axe clarifică modul în care mașina traduce un program digital într-o îndoire fizică.
Axele de îndoire CNC primare
- Axa de îndoire, care rotește matrița de îndoire la unghiul programat
- Axa de alimentare, care avansează tubul în poziția corectă pentru următoarea îndoire
- Axa de rotație, care rotește întregul tub în jurul propriei linii centrale pentru a seta planul următoarei curbe
- Axa dornului, care poziționează suportul intern pentru a preveni prăbușirea peretelui în timpul îndoirii
Îndoitoarele CNC de ultimă generație includ adesea cinci, șase sau mai multe axe controlate, permițând producerea de curbe complexe cu mai multe planuri într-un singur ciclu continuu, fără a fi nevoie să deblocați și să repoziționați manual tubul între coturi.
Rolul suportului dornului în calitatea îndoirii
Unul dintre cele mai importante elemente care diferențiază îndoirea CNC de îndoirea manuală simplă este utilizarea suportului intern al dornului, în special pentru tuburile cu pereți subțiri sau cu raze de curbură strânse, unde peretele tubului prezintă un risc ridicat de prăbușire sau șifonare pe interiorul curbei.
Cum afectează suportul dornului rezultatul îndoirii
| Fără suport pentru dorn | Potrivit pentru tuburi cu pereți mai groși, cu rază de îndoire generoasă, risc mai mare de încrețire în coturi strânse |
| Mandrin cu bile | Oferă suport intern printr-o serie de bile legate, comune pentru curbele cu rază mai strânsă |
| Mandrin montat în formă | Suport personalizat pentru cele mai strânse raze și cele mai subțiri aplicații de perete |
Sistemul CNC sincronizează cu precizie timpul de retragere a dornului cu ciclul de îndoire, deoarece îndepărtarea dornului prea devreme sau prea târziu poate provoca în continuare subțierea peretelui sau marcarea suprafeței chiar și pe o mașină altfel bine programată.
Cum rulează de fapt un ciclu de îndoire CNC
Odată ce un program este încărcat, mașina execută o secvență repetabilă de mișcări care transformă un tub drept în geometria îndoită finită definită în CAD sau software-ul de programare.
Secvența tipică a ciclului de îndoire CNC
- Tubul este încărcat și fixat ferm pe matrița de îndoire
- Axa de alimentare avansează tubul până la prima locație de îndoire programată
- Axa de rotație orientează tubul în planul corect de îndoire
- Axa de îndoire rotește matrița la unghiul specificat, formând îndoirea în jurul dornului
- Mandrinul se retrage în punctul programat al ciclului pentru a evita marcarea suprafeței tubului
- Secvența se repetă automat pentru fiecare îndoire suplimentară definită în program
Deoarece fiecare pas din această secvență este guvernat de sistemul de control servo, mai degrabă decât de reglarea manuală, timpii de ciclu rămân consecvenți de la prima parte la ultima, ceea ce este motivul principal pentru care îndoirea CNC este favorizată pentru producția de volum mare.
Programare și simulare înainte de producție
Înainte ca orice tub fizic să fie îndoit, geometria piesei este de obicei programată utilizând un software dedicat de îndoire a tubului care simulează întreaga secvență de îndoire, verificând eventualele coliziuni între tub, dorn și sculele de prindere ale mașinii.
Software-ul de simulare poate surprinde coliziunile sculelor înainte ca o singură piesă să fie produsă , care previne deteriorarea sculelor costisitoare și materialul casat care altfel ar putea apărea dacă o piesă complexă cu mai multe îndoiri ar fi programată prin încercare și eroare direct pe mașină. Acest pas inițial de simulare a devenit o practică standard în atelierele de fabricare a tuburilor care lucrează cu geometrii complexe de îndoire tridimensionale.
De ce curbarea CNC depășește metodele manuale și semi-automate
Mașinile de îndoit manuale și semi-automate se bazează pe abilitățile operatorului pentru a controla unghiul de îndoire și poziționarea tubului, ceea ce introduce o variabilitate care devine mai pronunțată pe măsură ce crește complexitatea îndoirii. Îndoirea CNC înlătură această variabilitate prin controlul fiecărei axe prin aceeași secvență programată pentru fiecare piesă produsă.
Avantajele comparative ale curberii CNC
- Precizie constantă a unghiului de îndoire pe parcursul întregului ciclu de producție
- Comutare mai rapidă între diferite programe de piese în comparație cu resetarea manuală a opritoarelor și a unghiurilor
- Rata de deșeuri redusă din eroarea operatorului pe geometrii complexe cu mai multe îndoiri
- Abilitatea de a stoca și rechema programe pentru comenzi de producție repetate fără reprogramare de la zero
Producătorii care produc echipamente de îndoire a tuburilor, cum ar fi sistemele CNC construite de Tube Bending Machinery, își proiectează mașinile în jurul acestei abordări de servocontrol pe mai multe axe, special pentru a oferi repetabilitatea și precizia pe care metodele manuale de îndoire nu le pot atinge pe piesele complexe.
Aplicații obișnuite pentru țevile îndoite CNC
Precizia și repetabilitatea îndoirii CNC fac din aceasta metoda preferată în toate industriile în care precizia dimensională afectează în mod direct funcția pieselor și potrivirea ansamblului.
| Sisteme de evacuare auto | Necesită curbe precise pe mai multe planuri pentru a se potrivi în spațiul strâns de sub caroserie |
| HVAC și linii de refrigerare | Necesita o rază de curbură constantă pentru a menține un flux adecvat de fluid sau agent frigorific |
| Tuburi pentru mobilier și accesorii | Depinde de îndoiri repetabile pentru rezultate estetice și structurale consistente |
| Tuburi aerospațiale și hidraulice | Cere toleranțe strânse în cazul în care chiar și abaterile minore de îndoire pot afecta performanța sistemului |
Factorii care influențează calitatea îndoirii pe o mașină CNC
Chiar și cu servocontrol precis, mai multe variabile de proces trebuie configurate corect pentru a obține o îndoire curată, precisă din punct de vedere dimensional, fără îndoirea, aplatizarea sau marcarea suprafeței.
- Alegerea corectă a matriței și a dornului, potrivită cu diametrul tubului și grosimea peretelui
- Lubrifiere adecvată între tub, matriță și dorn pentru a reduce frecarea în timpul îndoirii
- Presiune precisă de strângere pentru a preveni alunecarea tubului în timpul mișcării de îndoire
- Timpul corect de retragere a dornului, sincronizat cu ciclul de îndoire
Obținerea corectă a acestor variabile în timpul configurării inițiale necesită adesea mai mult timp decât pasul real de programare, deoarece chiar și un program bine scris va produce piese defecte dacă configurația fizică a sculelor nu se potrivește cu materialul tubului și geometria procesată.
Alegerea echipamentului de îndoit CNC potrivit
Selectarea mașinii de îndoit CNC adecvată depinde de intervalul de diametrul tubului, grosimea peretelui, complexitatea necesară a îndoirii și volumul de producție așteptat. O mașină cu axe mai controlate acceptă, în general, geometrii mai complexe, dar poate adăuga costuri inutile pentru aplicații de îndoire pe un singur plan mai simple, de volum mare.
Echipamente precum Îndoire CNC mașinile produse de Tube Bending Machinery sunt proiectate cu servocontrol pe mai multe axe și sincronizare a dornului încorporate, oferind producătorilor flexibilitatea de a gestiona atât sesiuni simple de producție, cât și lucrări complexe de îndoire pe mai multe planuri pe o singură platformă.
Fiți atenți la ultimele noastre știri.
Produse recomandate
O gamă completă de soluții de prelucrare a tuburilor
Îndoirea de precizie a tuburilor
 Gata de personalizare
Produsele tale cu tuburi îndoite?

Gata de personalizare Produsele tale cu tuburi îndoite?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Drepturi de autor © 2025 by Gipfel Precision Machinery Co.,Ltd Toate drepturile rezervate. Producător de mașini pentru tuburi de precizie | Soluții pentru formarea, tăierea și formarea țevilor
